Shunda Road, Lincheng Town Science and Technology Industrial Park, Xinghua City, Jiangsu Province


309S rustfritt stål er lavkarbonversjonen av klasse 309, en austenittisk krom-nikkel-legering med 22,0–24,0 % krom og 12,0–15,0 % nikkel. Angitt UNS S30908 i USA og 1.4833 i det europeiske systemet, er den spesifisert hovedsakelig for komponenter som opererer i oksiderende atmosfærer ved temperaturer opp til omtrent 1000 °C i kontinuerlig drift.
Den definerende spesifikasjonsgrensen er karbon: 309S er begrenset til 0,08 % C, mens straight 309 tillater opptil 0,20 %. Lavere karbon undertrykker kromkarbidutfelling ved korngrenser når materialet sveises eller holdes i området 430–900 °C, så 309S foretrekkes for sveisede fabrikasjoner og termisk syklusutstyr.
Ikke forveksle produktform med karakter. 309S er en smidd spesifikasjon som brukes for plate, plate, stang og rør. Når den samme Cr-Ni-legeringsfamilien er nødvendig for en støpt del som en ovnsvalse, ovnsplate eller varmebehandlingsarmatur, jobber støperier med å støpe kvaliteter som ASTM A297 Karakter HH i stedet for den smidde 309S-spesifikasjonen.
Kjemisk sammensetning av 309S (UNS S30908)
Kjemien til 309S er satt av standarder som ASTM A240 og tilsvarende europeiske spesifikasjoner; hver høytemperaturegenskap følger av balansen nedenfor.
| Element | 309S (S30908) | Hvorfor det betyr noe |
|---|---|---|
| Karbon (C) | 0,08 maks | Begrenser korngrense karbidutfelling |
| Krom (Cr) | 22.0–24.0 | Danner den beskyttende Cr2O3-skalaen mot oksidasjon |
| Nikkel (Ni) | 12.0–15.0 | Stabiliserer austenitt og opprettholder styrke ved temperatur |
| Mangan (Mn) | 2,00 maks | Deoksidasjon og mindre austenittbidrag |
| Silisium (Si) | 1,00 maks | Forbedrer motstand mot oksidasjon og karburering |
| Fosfor (P) | 0,045 maks | Restelement kontrollert for duktilitet |
| Svovel (S) | 0,030 maks | Restelement kontrollert for varmbearbeidbarhet |
Sammenlignet med den høyere legeringen 310S (24–26 % Cr, 19–22 % Ni), tilbyr 309S en rimeligere base samtidig som den gir praktisk oksidasjonsmotstand rundt 1000 °C. Det ekstra nikkelet i 310S kjøper en synlig margin i krypestyrke og motstand mot alvorlige termiske sykluser, og det er derfor 310S har en tendens til å erstatte 309S når driftstemperaturen klatrer over omtrent 1000 °C.
Mekaniske og fysiske egenskaper
I den glødede tilstanden er 309S myk, duktil og ikke-magnetisk; verdiene nedenfor beskriver den fabrikerte tilstanden, ikke tilstanden for varm service.
| Eiendom | Glødet verdi |
|---|---|
| Minimum strekkfasthet | 515 MPa (75 ksi) |
| Minimum flytegrense | 205 MPa (30 ksi) |
| Minimum forlengelse | 40 % |
| Hardhet | 217 HB maksimum, typisk 160–180 HB |
| Tetthet | 7,98 g/cm³ |
| Elastisitetsmodul | ≈200 GPa |
| Smelteområde | ≈1400–1450 °C |
| Gjennomsnittlig termisk utvidelseskoeffisient, 20–100 °C | ≈15 µm/(m·K) |
| Termisk ledningsevne, 100 °C | ≈15–16 W/(m·K) |
Ikke velg 309S på grunnlag av strekkminimum på 515 MPa hvis driftstemperaturen er 900 °C. Tillatt spenning faller kraftig over 600 °C, og den praktiske grensen er satt av oksidasjonshastighet og krypelevetid for nøyaktig snitttykkelse. Når du sender ut en tilbudsforespørsel, oppgi atmosfæren, topptemperaturen og belastningen; Leverandøren kan da velge mellom 309S, en støpt HH/HK-grad eller en 310S-oppgradering.
309S vs. 310S og støpte varmebestandige karakterer
Den nærmeste støpte slektningen til 309S er ASTM A297 Grade HH, en 25Cr-12Ni-legering hvis nominelle sammensetning deler omtrent 96 % av elementene med den smidde kvaliteten, men bærer mer karbon for å gi støpegods krypestyrke ved høy temperatur.
Dette skillet er den vanligste kilden til forvirring ved innkjøp. Hvis du sender en tegning for en ovnsvalse og skriver "309S" på den, vil et støpestøperi normalt foreslå HH-type kjemi (24–28 % Cr, 11–14 % Ni, 0,20–0,50 % C), fordi en smidd kjemi med lavt karboninnhold ikke vil utvikle den nødvendige støpestyrke-mikrostrukturen og en tykk seksjon. Velg produktform først: smidd 309S hvor du kan kutte, forme og sveise ark eller rør; støpte A297-kvaliteter der delen er formet, tung og belastet ved temperatur.
| Grade | Skjema | Karbon | Krom | Nikkel | Typisk rolle |
|---|---|---|---|---|---|
| 309 / 309S | Smidd ark, plate, stang, rør | ≤0,20 / ≤0,08 % | 22–24 % | 12–15 % | Fabriserte foringer, kanaler, sveisede rørsammenstillinger |
| 310 / 310S | Smidd ark, plate, stang, rør | ≤0,25 / ≤0,08 % | 24–26 % | 19–22 % | Fremstilte komponenter med høyere temperatur |
| HH (A297) | Statisk eller sentrifugalstøping | 0,20–0,50 % | 24–28 % | 11–14 % | Tykke avstøpninger rundt 1000 °C |
| HK (A297) | Statisk eller sentrifugalstøping | 0,20–0,60 % | 24–28 % | 18–22 % | Tyngre støpegods over 1000 °C |
For runde komponenter som bærer last i en ovn, er sentrifugalstøping vanligvis den rette ruten fordi den gir en tett, retningsbestemt størknet struktur. Et valset og sveiset 309S-rør er akseptabelt for gasskanaler; et rør som må holde sin egen vekt ved 1000 °C bør være et sentrifugalstøpt produkt med kontrollert kjemi.
 Sentrifugalstøpt varmebestandig rustfritt stålrør Dette røret er produsert ved sentrifugalstøping for tett, retningsbestemt størknet struktur, noe som gjør det egnet for bærende ovnskomponenter ved høye temperaturer, slik som gasskanaler og rør som må holde sin egen vekt ved 1000 °C. Se produkt →
Fabrikasjon og varmebehandling
309S kan kuttes, formes, maskineres og sveises ved standard austenittiske rustfrie prosedyrer; den ene kritiske regelen er å fullføre varmt arbeid med en full oppløsningsgløding og en rask avkjøling.
Løsningsgløding utføres ved 1038–1120 °C med tilstrekkelig hold til å løse opp kromkarbider, etterfulgt av bråkjøling med vann eller kraftig luftkjøling. Karakteren kan ikke herdes ved varmebehandling; stivhet oppnådd ved kaldt arbeid er ganske enkelt arbeidsherding og forsvinner ved gløding.
Sveising er grei. Bruk matchende 309 eller 309L fyllmasse, unngå forvarming unntatt i svært stive seksjoner, og hold mellomtemperaturene moderate. 0,08 % karbonhetten reduserer kromkarbidutfellingen i den varmepåvirkede sonen i stor grad sammenlignet med rett 309, som er grunnen til at sveisinger i 309S kan gå inn i ovnsdrift uten en separat ettersveisebehandling.
Det samme resonnementet strekker seg til armaturene som bærer arbeidsstykker gjennom varmebehandlingssykluser. Skuffdesign og brettmateriale bestemmer i fellesskap temperaturensartethet, og vår gjennomgang av optimalisering av varmebehandlingsbrettdesign forklarer de strukturelle faktorene et støperi sjekker før støping av verktøy. For gjentatt termisk sykling overgår støpte armaturer med forsterkede ribber tynne plateversjoner, og det er grunnen til at de fleste operatører går fra sveisede 309S-rammeverk til støpte kurver og brett av HH-typen for kontinuerlige varmebehandlingslinjer.
 Stablebar varmebehandlingskurv for veltypeovner Designet for å organisere deler under varmebehandling, forbedrer denne stablebare kurven ovnens kapasitet og luftstrøm, og sikrer jevn oppvarming og konsistente resultater, spesielt egnet for kontinuerlige varmebehandlingslinjer der støpte kurver av HH-type utkonkurrerer sveisede plateversjoner. Se produkt →
Typiske høytemperaturapplikasjoner
309S er standard økonomisk rustfritt for rene, oksiderende atmosfærer opp til ca. 1000 °C og for komponenter som kan produseres ved sveising eller kaldforming.
- Varmebehandlingsarmaturer: brett, kurver, retorter og muffer som opererer ved 850–1000 °C.
- Innvendig ovn: strålerør, brennerdyser, forbrenningskamre og ildfaste ankre.
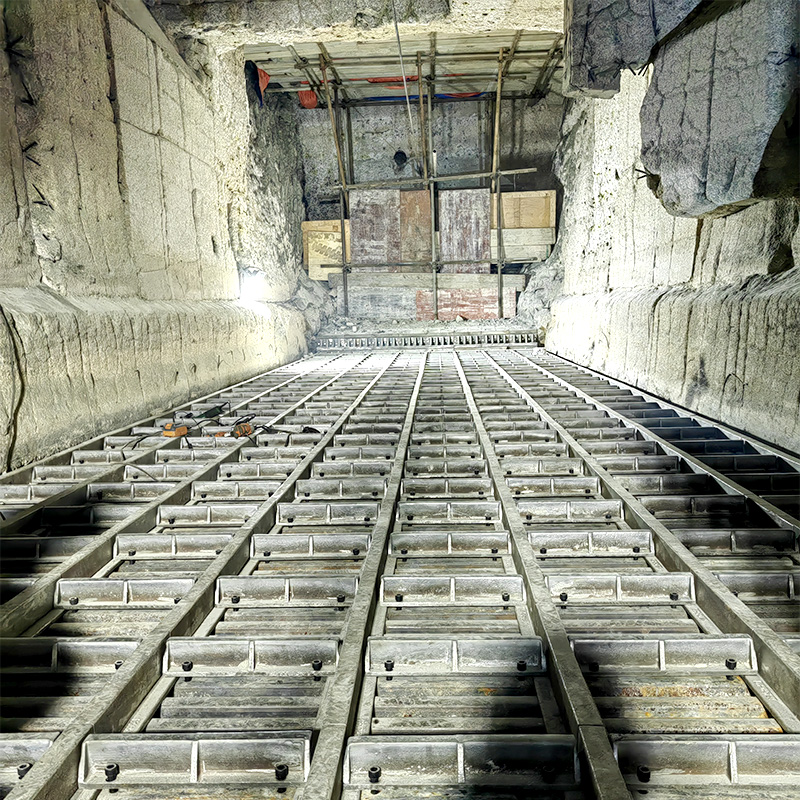
- Ovnbeslag for roterende ovner: ovnsmøbler, ovnsmunn- og halebeskyttelsesplater og varmebestandige tetningslister.
- Avfall-til-energi og kraftutstyr: kjelekomponenter, luftforvarmerseksjoner og sotblåserlanser.
- Petrokjemiske anleggskomponenter: termobrønner, luftmanifolder, katalysatorstøttegitter og reaktorinteriør.
To søknadsgrenser er verdt å huske. I svovelholdige atmosfærer over omtrent 500 °C er nikkelen i 309S sårbar for sulfidering, så en annen legeringsfamilie kan være nødvendig. Under sterk termisk sykling nær 1000 °C, vil en tynn smidt foring deformeres før en støpt komponent med innebygde ribber, og det er grunnen til at ovnsvalser og beskyttelsesplater for ovner nesten alltid støpes i stedet for å lage av plate.
 Varmebestandig sentrifugalstøpeovnsrulle Denne valsen er konstruert av varmebestandige legeringer for å tåle høye temperaturer og rotasjonsspenninger, og gir pålitelig bevegelse i sentrifugalstøpeovner. Dens støpte design med ribber gir bedre termisk støtmotstand enn tynne smide foringer, og forlenger levetiden i krevende bruksområder. Se produkt →
Hvordan spesifisere 309S-komponenter: Anskaffelseshensyn
Det mest nyttige trinnet er å oppgi produktskjemaet og gjeldende standard på hver tilbudsforespørsel; en forespørsel om en "309S casting" er teknisk tvetydig og vil produsere ikke-sammenlignbare sitater.
- Spesifiser ASTM A240 for smidd plate og plate, ASTM A312 eller A358 for sveiset rør, og ASTM A297 for støpegods.
- Be om selve varmeanalysen og verifiser krom-, nikkel- og karbonverdier på fabrikkens testsertifikat.
- For støpegods, bekreft ladningskjemien, støpingsruten og den etterstøpte varmebehandlingsprosedyren som brukes av støperiet.
- Send driftssyklusen: topptemperatur, atmosfæresammensetning, oppholdstid og syklisk frekvens.
- For kritiske lastbærende deler over 900 °C, kreves krypbrudddata eller dokumentert servicehistorikk i stedet for romtemperaturstrekkverdier.
En leverandør som jobber med både smidde fabrikasjoner og støpegods i samme Cr-Ni legeringsfamilie kan oversette driftssyklusen din til riktig produktform uten gjetting. Vår varmebestandig legert stålstøperi har produsert støpekvalitetene beskrevet her for ovns-, ovns- og varmebehandlingslinjer og kan anbefale en støpekjemi når en smidd 309S-komponent ikke er den riktige løsningen for lasttilfellet.
Ofte stilte spørsmål om 309S
Hva er forskjellen mellom 309 og 309S?
Bare karbongrensen. 309 tillater 0,20 % maks karbon; 309S er begrenset til 0,08 %. Det lavere karbontallet begrenser kromkarbidutfelling under sveising og service i området 430–900 °C, og det er grunnen til at 309S foretrekkes for sveiset og termisk syklust utstyr.
Kan 309S brukes til støpegods?
309S er formelt en utformet betegnelse. For støpte deler bruker støperier ASTM A297-kvaliteter med samme Cr-Ni-base, vanligvis Grade HH (25Cr-12Ni med 0,20–0,50 % C) rundt 1000 °C. Hvis du sender inn en "309S casting"-tegning, forvent at støperiet foreslår HH-type kjemi og forklarer erstatningen.
Hva er best ved høy temperatur: 309S eller 310S?
310S. Dens høyere krom (24–26%) og nikkel (19–22%) gir en mer stabil oksidskala og bedre krypestyrke, så den er spesifisert over omtrent 1000 °C eller under alvorlig termisk syklus. 309S forblir verdivalget for ren oksiderende luft innenfor klassifiseringen.
Må 309S glødes etter sveising?
For de fleste høytemperaturtjenester, nei. Det lave karboninnholdet hindrer den varmepåvirkede sonen fra å sensibilisere. Hvis sveisingen også vender mot vandige etsende medier, kan en full oppløsningsgløding ved 1038–1120 °C etterfulgt av rask avkjøling spesifiseres.
Er 309S magnetisk?
I glødet tilstand er den i hovedsak ikke-magnetisk, som forventet for en austenittisk karakter. Kaldt arbeid kan indusere svak magnetisme, men det er sjelden viktig for ovns- og ovnsapplikasjoner.