Shunda Road, Lincheng Town Science and Technology Industrial Park, Xinghua City, Jiangsu Province


ASTM A494/A494M er den styrende spesifikasjonen for nikkel- og nikkellegeringsstøpegods produsert for korrosjonsbestandig bruk. Den definerer grenser for kjemisk sammensetning, minimumsgrenser for mekaniske egenskaper, varmebehandlingsforhold og reparasjons-sveiseregler for kvaliteter som spenner fra rent nikkel til nikkel-kobber, nikkel-molybden og nikkel-krom-molybden legeringer. Hvis du bestiller pumpehus, ventilhus, impellere eller fittings for kjemisk prosessering, petrokjemiske anlegg, marine systemer eller forurensningskontrollutstyr, er det å sitere ASTM A494 i innkjøpsordren den klareste måten å fikse materialet, testingen og akseptkriteriene før produksjonen starter.
Hva ASTM A494/A494M dekker
Standarden gjelder for støpegods laget av nikkelbaserte og nikkelrike fastløsningslegeringer, hvor det primære designkravet er korrosjonsbestandighet fremfor høytemperaturstyrke. Den dekker legeringsfamiliene som brukes i de mest aggressive prosessmiljøene:
- Nikkel: CZ100
- Nikkel-kobber og nikkel-kobber-silisium: M35-1, M35-2
- Nikkel-kobber-karbon: M30C
- Nikkel-molybden: N7M, N12MV
- Nikkel-krom: CY40
- Nikkel-molybden-krom: CW-6M, CW-12MW
- Nikkel-molybden-krom med niob: CW-6MC
Spesifikasjonen stiller også generelle krav til testkuponger, maskinering, inspeksjon, sertifisering og betingelsene for levering av støpegods. Som med de fleste ASTM materialstandarder, er A494 et konsensusdokument: produsenter og kjøpere bruker det som det delte tekniske språket under tilbud, produksjon og endelig aksept.
ASTM reviderer A494/A494M på en vanlig tidsplan, så utgaven er viktig. 2024-revisjonen ble for eksempel trukket tilbake i april 2026, og det er grunnen til at innkjøpsteam alltid bør bekrefte hvilken utgave som er aktiv på bestillingstidspunktet. Spesifikasjonen er også mye brukt utenfor privat industri; det amerikanske forsvarsdepartementet vedtok den offisielt i oktober 2021 for bruk på tvers av kontrakter om militærutstyr.
Nikkellegeringskvaliteter i ASTM A494 og deres typiske bruksområder
Hver ASTM A494-betegnelse retter seg mot en spesifikk korrosjonsmekanisme, så den praktiske konklusjonen er enkel: match legeringsfamilien til prosesskjemi, temperatur og kloridnivå før bestilling. Å velge feil karakter er den vanligste årsaken til for tidlig svikt i støpegods av nikkellegering.
| Betegnelse | Legering familie | Typiske serviceforhold | Vanlige støpte komponenter |
|---|---|---|---|
| CZ100 | Kommersielt rent nikkel | Varm kaustisk soda, kaustisk potaske, tørr klor | Pumpehus, ventilhus, fordamperskall, membrancelledeler |
| M35-1, M35-2 | Nikkel-kobber | Sjøvann, fortynnet flussyre, moderat svovelsyre | Ventilhus, pumpehus, flenser, rørdeler |
| M30C | Nikkel-kobber-carbon | Ligner på nikkel-kobber, med kontrollert karbon for spesifikke prosessforhold | Ventil- og pumpetrim, prosessutstyr |
| N7M, N12MV | Nikkel-molybden | Reduserende syrer, spesielt saltsyre under lavoksidasjonsforhold | Impellere, ventiltrim, røreverk, innvendig reaktor |
| CW-6M, CW-12MW | Nikkel-molybden-chromium | Både oksiderende og reduserende medier; bred kjemisk og petrokjemisk eksponering | Skrubbesystemer, kjemiske pumpedeler, trykkholdige komponenter |
| CW-6MC | Ni-Cr-Mo med niob | Kloridservice, gropdannelse og motstand mot spenningskorrosjon kreves | Pumpehus, marin maskinvare, forurensningskontrollutstyr |
| CY40 | Nikkel-krom | Forhøyet temperatur kaustisk service, halogengasser, varmebehandlende atmosfærer | Ovnsdeler, kjemisk prosessutstyr, maskinvare for såpe og vaskemidler |
En vanlig misforståelse er at standarden garanterer en spesifikk korrosjonshastighet. Det gjør det ikke. ASTM A494 definerer sammensetning, egenskaper og testing; å velge riktig karakter forblir en del av ingeniørdesignet, og ingen støpespesifikasjoner kan erstatte denne plikten.
Kjemi, mekanisk testing og sertifiseringsforpliktelser
Tilliten til en A494-støping kommer fra dokumentert verifisering, ikke fra legeringsnavnet alene. Standarden krever at kjemi kontrolleres som varmeanalyse, og støperiet skal rapportere de mekaniske egenskapene som gjelder for karakteren. Kjøpere kan også legge til tilleggsverifisering, men disse sjekkene må oppgis eksplisitt i tilbudsforespørselen.
| Verifiseringstrinn | Hva det bekrefter | Når du skal kreve det |
|---|---|---|
| Varmeanalyse | Smeltesammensetning oppfyller karaktergrensene | Hvert heat, obligatorisk under standarden |
| Produktanalyse | Sammensetningen av den ferdige avstøpningen er innenfor toleranse | Når sporbarhet av en spesifikk støping er kritisk |
| Strekk, flyt, forlengelse | Mekanisk ytelse av det varmebehandlede materialet | Hvert heat, rapportert i materialsertifikatet |
| Hardhetstest | Varmebehandlingstilstand | For kvaliteter med spesifiserte hardhetsområder |
| Reparasjons-sveiseprosedyre gjennomgang | Sveisemetall matcher karakterkjemi og korrosjonsytelse | Når sveisede reparasjoner er tillatt |
| Røntgenundersøkelse | Innvendig forsvarlighet og fravær av krympefeil | For trykkholdende eller sikkerhetskritiske komponenter |
| Positiv materialidentifikasjon (PMI) | Bekrefter at den siste delen er den tiltenkte karakteren | For blandet materiale risikokontroll i store legeringslager |
Å la disse sjekkene stå utenfor rekkefølgen sparer vanligvis litt penger i starten og kan koste mye mer senere. En feilmerket varme eller et uoppdaget krympehulrom inne i et kjemikaliepumpehus er dyrt å fikse når utstyret er i bruk.
Hvordan spesifisere ASTM A494 støpinger riktig
En korrekt skrevet spesifikasjon gir ikke rom for tolkning, så hver tilbudsforespørsel bør låse seks punkter:
- Referer til standarden og utgaven: ASTM A494/A494M-22, eller den utgaven som er i kraft på bestillingstidspunktet.
- Oppgi den nøyaktige karakterbetegnelsen, for eksempel CW-6MC, M35-1 eller N7M, og eventuelle tilleggsbetingelser for varmebehandling.
- Definer leveringsformen: støpt, sandblåst, maskinert eller med testkuponger festet.
- List opp den nødvendige verifiseringen: PMI, radiografi, undersøkelse av fargestoff-penetrant, hydrostatisk trykktest eller hardhetskartlegging.
- Krev full sporbarhet fra varmenummer til individuell støping, med signert materialtestrapport.
- Bli enige om reparasjons-sveisingspolicy: hvilke kvaliteter som kan sveises, og om ettervarmebehandling er obligatorisk etter sveising.
En klar spesifikasjon hjelper også støperiet til å prissette jobben realistisk. Når kjøperen og støperiet starter fra det samme referansedokumentet, forblir tilbudet, produksjonsruten og den endelige inspeksjonen på linje.
Evaluering av et støperi for ASTM A494 nikkellegeringsstøpegods
Støperiets kapasitet avgjør om standarden faktisk oppfylles, så evaluer anlegget i stedet for brosjyren. Se etter bevis på fire ting: intern kjemi og mekanisk testing, dokumentert erfaring med nikkelrike smelter, en støpeprosess som passer til delens geometri, og et disiplinert inspeksjonssystem.
- Internt laboratorieutstyr for kjemiverifisering og mekanisk testing, slik at resultatene ikke blir forsinket av tredjeparts ventinger.
- Smelteerfaring med høy-nikkel og nikkelbaserte legeringer, inkludert kontroll av smeltetemperatur, deoksidering og hellepraksis.
- Prosessfleksibilitet: harpiks-sandstøping for store hus, investeringsstøping for presisjonstrimming, tapt skum for komplekse tynnveggede former og sentrifugalstøping for rørformede deler.
- Varmebehandling og etterbehandlingsevne, slik at standardens varmebehandlingsforhold kontrolleres internt.
- Kvalitetsregistreringer som sporer hver støping til et varmenummer og inkluderer de nødvendige dimensjons- og NDT-rapportene.
Pumpekomponenter er et godt utgangspunkt for å vurdere en leverandør, fordi de kombinerer trykkintegritet, dimensjonskontroll og korrosjonsbestandighet i én del. Kjemisk service pumpehus støpes rutinemessig i nikkel-kobber og nikkel-molybden-krom kvaliteter under A494, og det samme støperiet skal kunne bearbeide tetningsflatene i huset.
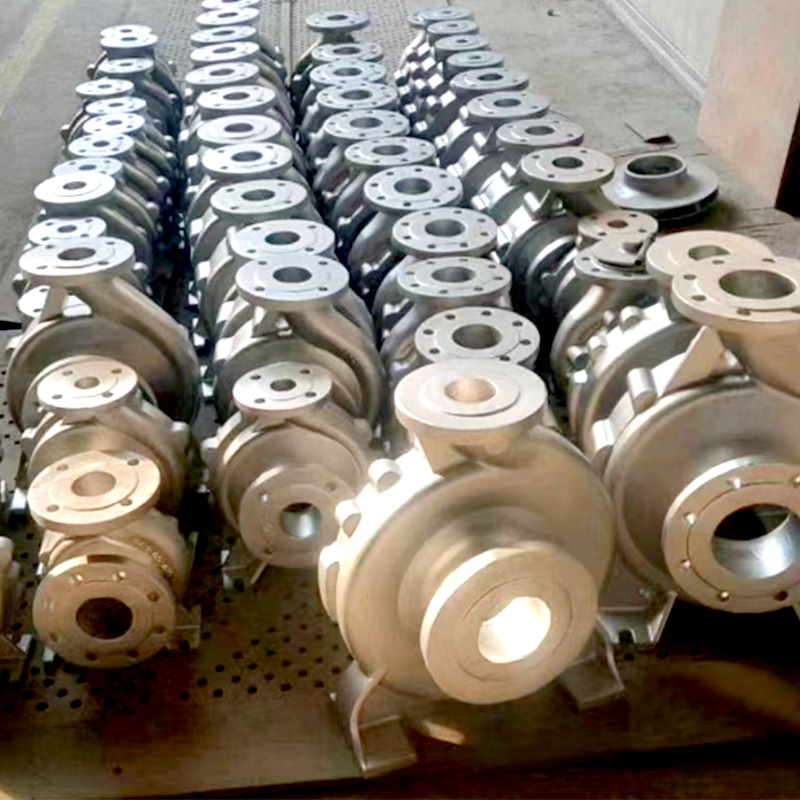 Harpiks sandstøpt pumpehus for industrielle applikasjoner Denne harpikssandstøpte pumpekassen demonstrerer støperiets evne til å kombinere trykkintegritet, dimensjonskontroll og korrosjonsmotstand, noe som gjør det til en nøkkeldel å inspisere når man evaluerer en leverandørs støpe- og maskineringsevne. Se produkt →
Ventiler og strømningskontrollenheter følger samme logikk. En klaffventil i en korrosiv eller slipende prosesslinje er vanligvis et støpegods med trykkklassifisering og en tett sammenkoblingsflate, slik at støperiets mønsterverksted og maskineringsavdeling bestemmer den endelige kvaliteten.
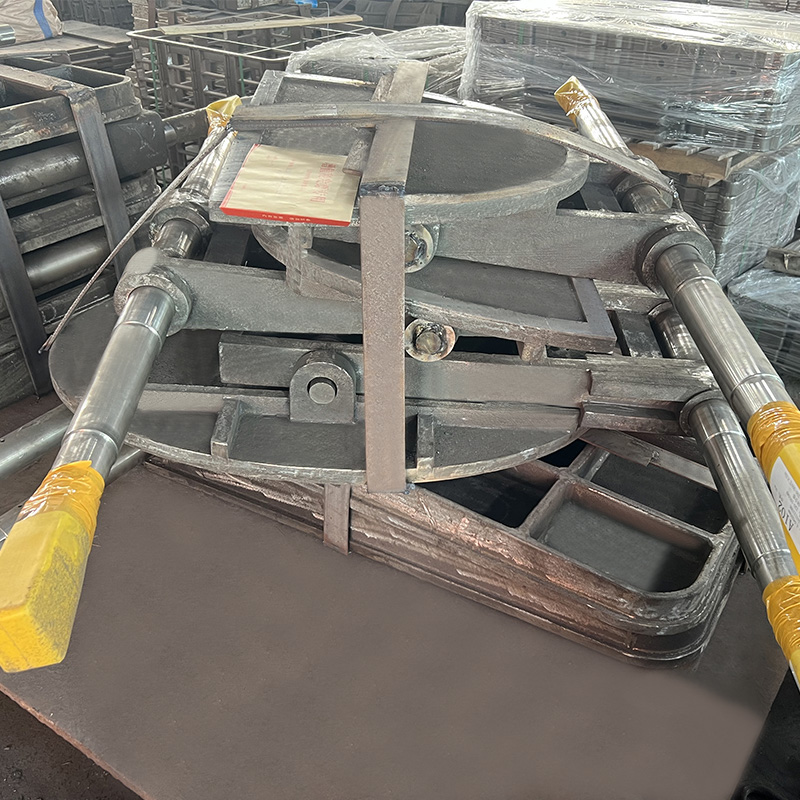 Tapt skumstøpt klaffventil for væskekontrollsystemer Denne klaffventilen er produsert av tapt skumstøping for komplekse geometrier og presise dimensjoner, og tilbyr pålitelig forsegling ved høytrykksdrift, noe som gjør den til et passende eksempel på leverandørens evne til strømningskontrollkomponenter. Se produkt →
For rør, kombinerer kjøpere ofte A494 støpte beslag med sentrifugalstøpt rørmateriale. Når linjen bærer varme så vel som korrosive medier, er et støpt rustfritt stålrør produsert på en sentrifugalmaskin en praktisk følgesvenn til nikkellegeringsstøpegods.
 Sentrifugalstøpt varmebestandig rustfritt stålrør Dette varmebestandige røret i rustfritt stål er laget ved sentrifugalstøping for å sikre jevn tetthet og styrke i høytemperatur- og høytrykksledninger, som komplementerer nikkellegeringsfittings i korrosive rørsystemer. Se produkt →
Prosessvalg påvirker kvalitetsregistrene. Støperier som kontrollerer mønster-til-helle-sekvensen, for eksempel de som bruker tapt skumstøpeprosess , kan holde veggtykkelse på komplekse geometrier uten kostbar maskinering. For små nikkellegeringskomponenter, defektkontroll i presisjon tapt voksstøpeprosess betyr like mye, så spør hvordan leverandøren forhindrer vanlige investerings-støpefeil.
Sertifiseringer som ISO 9001:2015 er en grunnlinje snarere enn en garanti. Det som betyr mer i en nikkellegeringsordre er støperiets merittliste med korrosjonsbestandig materiale, dets vilje til å dele testdata og prosedyreregistreringer, og dets evne til å svare på et teknisk spørsmål med detaljer i stedet for vag sikkerhet.
Ofte stilte spørsmål om ASTM A494
Hva er forskjellen mellom ASTM A494 og ASTM A743?
A743 er den generelle spesifikasjonen for korrosjonsbestandig jern-krom, jern-krom-nikkel og nikkel-basert støpegods; A494 er begrenset til nikkel og nikkelrike legeringsstøpegods med tettere kontrollert kjemi og mekanisk testing. Bruk A494 når komponenten er en ekte nikkellegeringsdel og miljøet krever det nivået av legering.
Er ASTM A494 støpegods sveisbare?
Ja. Standarden tillater kvalifisert reparasjonssveising med matchende tilsatsmetall. Hovedproblemet er lokal korrosjon i sveisesonen, så reparasjoner bør kontrolleres nøye, og kvaliteter som krever varmebehandling etter sveising må behandles på nytt og testes på nytt.
Er varmebehandling obligatorisk for alle A494-kvaliteter?
Nei. Noen kvaliteter er akseptable i støpt tilstand, mens andre bestilles i glødet eller løsningsbehandlet tilstand. Støperisertifikatet bør angi levert tilstand og tilhørende mekaniske resultater.
Er PMI og radiografi inkludert i ASTM A494?
Ikke automatisk. PMI og røntgen er supplerende tiltak som kjøper kan legge til innkjøpsordren. For trykkholdende nikkellegeringsstøpegods anbefales begge kontroller sterkt.
Hvilken karakter er best for sjøvannsservice?
Nikkel-kobberkvaliteter som M35-1 og M35-2 har en lang historie innen sjøvann, mens CW-6MC er foretrukket der kloridgroper og spenningskorrosjonssprekker er de styrende risikoene. Den endelige avgjørelsen avhenger av temperatur, spaltegeometri, hastighet og oksygeninnhold.
Å spesifisere ASTM A494 er det første trinnet, men den virkelige sikkerheten kommer fra støperiets daglige utførelse. En leverandør som kan administrere hele produksjonskjeden, fra mønsterdesign og smelting gjennom støping, varmebehandling, maskinering og inspeksjon i ett anlegg, er langt mer sannsynlig å produsere nikkellegeringsstøpegods som består både standarden og tidens test i korrosiv service.