Shunda Road, Lincheng Town Science and Technology Industrial Park, Xinghua City, Jiangsu Province


430FR er et fribearbeidende ferritisk rustfritt stål konstruert for magnetventiler, reléarmaturer og andre mykmagnetiske komponenter. Den kombinerer maskinbearbeidbarheten til et svovelholdig kromstål med tett restelementkontroll, slik at en skikkelig lysglødet del gir konsistent magnetisk ytelse: høy permeabilitet, lav koersivitet og et stabilt metningspunkt. For ingeniører og kjøpere er det den praktiske standarden når en komponent må bearbeides i volum, bære magnetisk fluks pålitelig og motstå korrosjon i moderate servicemiljøer.
Hva er 430FR rustfritt stål?
430FR er en kontrollert restvariant av 430F, standard fribearbeidende ferritisk rustfritt stål. Den tilhører 430-familien: omtrent 16 til 18 prosent krom, lavkarbon og ferromagnetisk ved romtemperatur. Svovel tilsettes bevisst for å forbedre sponbrudd og overflatefinish under maskinering, mens R-betegnelsen signaliserer at gjenværende elementer som nikkel, kobber og molybden holdes til strammere grenser enn i vanlig 430F, og beskytter den magnetiske responsen til den ferdige delen.
Europeiske leverandører oppgir ofte karakteren som 1.4105 (X6CrMoS17), og noen kataloger legger til suffikset IL for varianten av solenoidkvalitet. Eldre nasjonale spesifikasjoner kan referere til A838-2-1. I bransjen vil du også høre begrepene solenoidkvalitetsstål og friskjærende magnetisk rustfritt brukt for samme materiale.
| Element | Typisk område (%) |
|---|---|
| Krom (Cr) | 16,0 til 18,0 |
| Svovel (S) | 0,15 til 0,35 |
| Karbon (C) | 0,12 maks |
| Mangan (Mn) | 1,25 maks |
| Silisium (Si) | 1,00 maks |
| Fosfor (P) | 0,06 maks |
| Molybden (Mo) | 0,60 maks |
| Nikkel (Ni) | 0,60 maks |
| Jern (Fe) | Balanse |
Hvorfor 430FR er standardvalget for solenoidkomponenter
430FR vinner i solenoidapplikasjoner fordi det er et av få rustfrie stål som tilfredsstiller tre krav samtidig: maskinbearbeidbarhet, korrosjonsmotstand og forutsigbar magnetisk oppførsel. Nikkel-jern og kobolt-jern mykmagnetiske legeringer når høyere permeabilitet, men de kan koste to til fem ganger mer og maskinere langt saktere, så de er reservert for avansert instrumentering i stedet for volumproduserte ventiler og releer.
- Høy maksimal permeabilitet, typisk 800 til 1200 etter en korrekt gløding, produserer sterk magnetisk kraft per ampere-omdreining.
- Lav tvangsevne, vanligvis under 1,2 oersted (ca. 95 A/m), lar delen frigjøres raskt når strømmen stopper og reduserer hysteresestap i vekselstrømsdrift.
- Stabil metningsinduksjon holder trekkkraftkurven konsistent fra batch til batch, noe som betyr noe for proporsjonale ventiler og aktuatorer.
- Friskjærende bearbeidbarhet genererer korte, ødelagte spon og god verktøylevetid, noe som gjør bearbeiding av anker og polstykker med store volum økonomisk.
- Moderat korrosjonsmotstand er tilstrekkelig for luft, vann, drivstoff og mange hydrauliske væsker, så karbonstålplettering eller belegg er ikke nødvendig.
430 vs. 430F vs. 430FR: Hvordan karakterene sammenlignes
De tre kvalitetene deler den samme basislegeringen, men retter seg mot ulike prioriteringer: generell korrosjonsmotstand, maskineringsgjennomstrømning eller magnetisk konsistens. Tabellen nedenfor oppsummerer de praktiske forskjellene.
| Karakter | Primært designmål | Svovel utvalg | Restkontroll | Bearbeidbarhet | Magnetisk konsistens |
|---|---|---|---|---|---|
| 430 | Generelt korrosjonsbestandig ferritisk rustfri | 0,030 % maks | Standard | Rettferdig | Moderat |
| 430F | Fribearbeiding rustfritt for skrudde deler og små komponenter | 0,15 % til 0,35 % | Standard | Utmerket | Moderat |
| 430FR | Mykmagnetisk fribearbeidende rustfri for solenoider | 0,15 % til 0,35 % | Tett (Ni, Cu, Mo begrenset) | Utmerket | Best av de tre |
Hvis delen ikke har noen magnetisk fluks, er 430F vanligvis det rimeligste valget fordi restkravene er mindre strenge. Hvis delen må fungere som en magnet, lukker 430FR gapet mellom bearbeidbarhet og magnetisk stabilitet.
Varmebehandling: Hva som faktisk skaper de magnetiske egenskapene
Den magnetiske ytelsen til 430FR er ikke fullt etablert ved fabrikken; det lages i glødeovnen. En kjerne som ikke er glødet riktig vil vise dårlig permeabilitet og høy koersivitet, uansett hvor ren smelten er.
Lys gløding i en atmosfære av hydrogen eller dissosiert ammoniakk, typisk rundt 750 til 830 grader Celsius etterfulgt av langsom jevn avkjøling, er standardruten. To variabler fortjener nøye oppmerksomhet: temperaturensartethet over ovnsbelastningen og atmosfærisk renhet. Begge er påvirket av hvordan ladningen er ordnet inne i ovnen, og brett- eller kurvgeometri kan skape temperaturgradienter som gjør noen deler mykere enn andre. Det er akkurat dette problemet optimering av ovnsbelastning med godt utformede varmebehandlingsbrett er ment å løse.
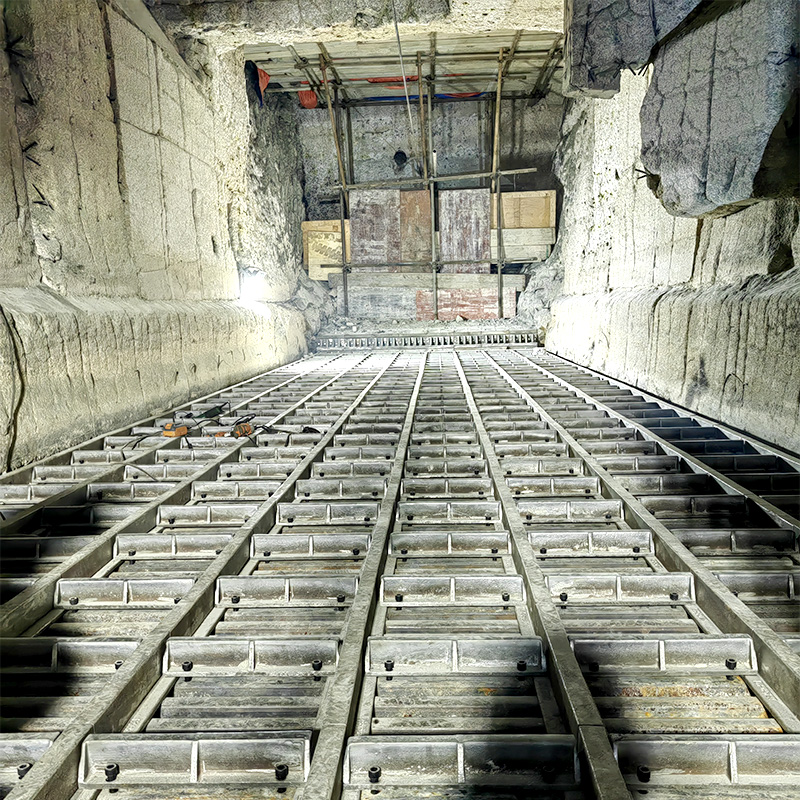
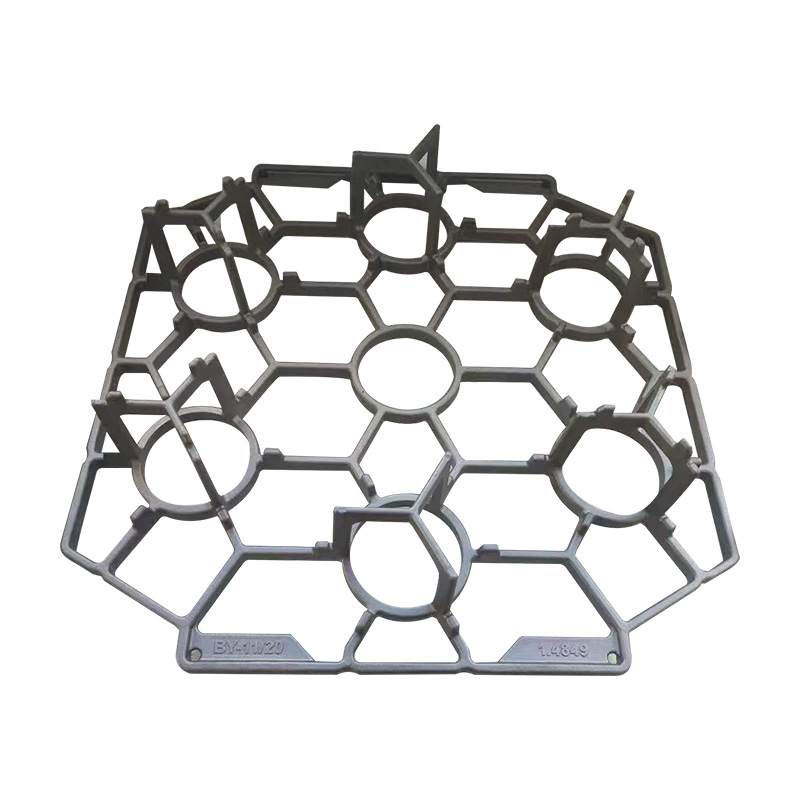 Støpt bunnbrett i rustfritt stål for varmebehandlingsovner Dette støpte brettet holder ovnsbelastninger forhøyet og jevnt fordelt, og støtter jevn temperaturfordeling under lys gløding. Dens presisjonsstøpte konstruksjon gir styrke for håndtering av tunge ladninger. Se produkt →
For støperier og varmebehandlingsbutikker som kjører batchovner, holder et støpt bunnbrett i rustfritt stål ladningen forhøyet, jevnt fordelt og mekanisk stabil, noe som direkte påvirker glødekvaliteten til 430FR-komponenter.
Maskinering og presisjonsfremstilling av 430FR
430FR er et av de enkleste rustfrie stålene å bearbeide, men det samme svovelet som forbedrer sponkontroll begrenser sveising og kan påvirke kantkvaliteten, så planlegg fabrikasjonsruten rundt maskinering i stedet for sammenføyning.
Stempel, kjerner, armaturer, polstykker og små hus dominerer 430FR-delslisten. De fleste butikker vurderer dens bearbeidbarhet til 70 til 80 prosent av AISI 1212 karbonstål, som er langt bedre enn standard 304 eller 316. Karbidverktøy, moderate skjærehastigheter og en positiv skråvinkel fungerer bra, og de korte, sprø sponene evakueres lett fra automatiske dreiebenker.
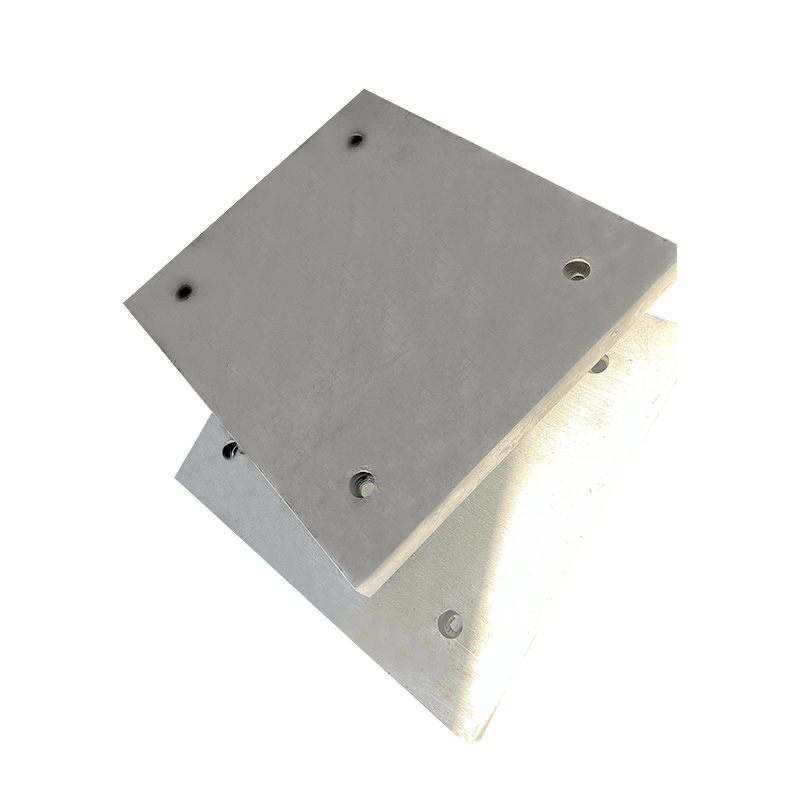
Når en solenoidenhet bruker ikke-magnetiske avstandsstykker, shims eller paralleller for å stille inn arbeidsluftgapet, trenger ikke disse delene magnetisk respons. Nesten nettformet presisjonsstøping av slike små komponenter reduserer materialavfall og unngår lange bearbeidingssykluser, noe som gjør det til et praktisk alternativ til å kutte dyrt stanglager.
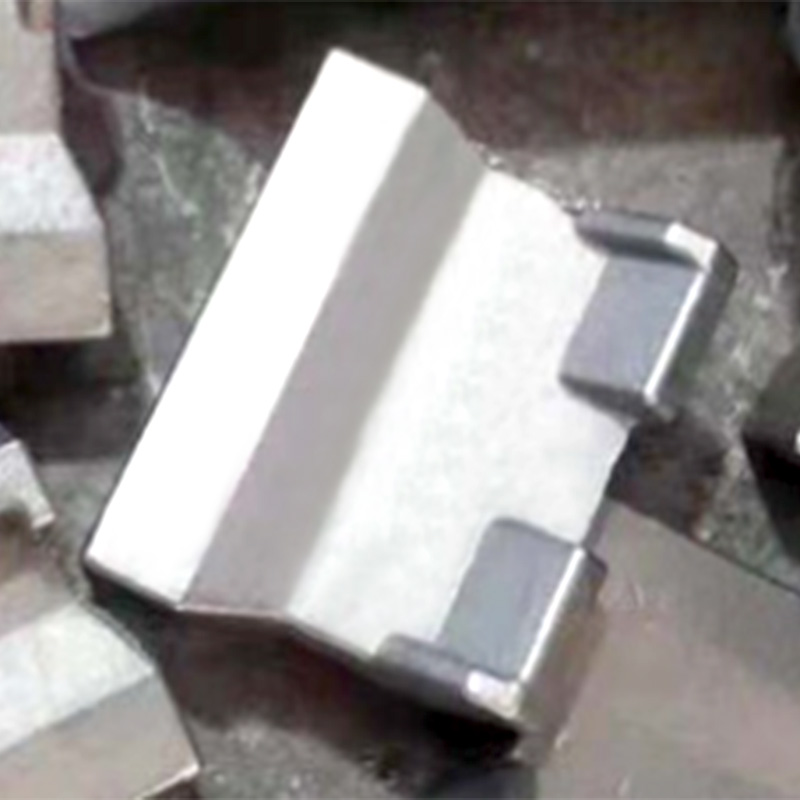 Presisjonsstøping avstandsstykke parallelt for ikke-magnetiske applikasjoner Støping i nesten nettform tilbyr en praktisk måte å produsere små avstandsstykker eller shims med presise dimensjoner og overflatefinish, noe som reduserer materialavfall sammenlignet med maskineringsstanglager for solenoid-luftspalteinnstillinger. Se produkt →
Sveising av 430FR bør unngås når det er mulig, fordi det høye svovelinnholdet forårsaker varmesprekker og porøsitet. Hvis en sveiset skjøt er uunngåelig, hold varmetilførselen lav og bruk et matchende ferritisk fyllstoff, eller se gjennom en lavsvovelgrad som 430Ti for sveiseintensive design.
Typiske bruksområder på tvers av industrien
430FR dukker opp overalt hvor en elektromagnet trenger en korrosjonsbestandig, maskinert kjerne: fra industrielle magnetventiler til skinnebremseaktuatorer og komponenter for drivstoffinnsprøytning til biler.
- Industrielle magnetventiler for vann, luft, damp og hydraulikkvæske, med stempel, polstykker og magnetiske rammer i 430FR.
- Proporsjonal- og av/på-ventiler for prosesskontroll i kjemiske og næringsmiddelanlegg, hvor repeterbar magnetisk kraft er kritisk.
- Relé- og kontaktorarmaturer, kjerner og komplette magnetiske kretser i bryterenheter.
- Bildeler som drivstoff-injektorkjerner, ABS-aktuatorventiler og transmisjonsmagnetventiler.
- Magnetiske sensorer, sikkerhetsbrytere og forriglinger som trenger en korrosjonsbestandig ferromagnetisk del nær sensorelementet.
- Bremse- og clutchsolenoider i materialhåndterings- og pakkeutstyr.
Selve ventilhuset er en annen materialhistorie. 430FR er ikke støpt eller sveiset inn i kropper; kroppen er normalt en støping eller smiing i en sveisbar rustfri eller messingkvalitet. For korrosive medier har støpte rustfrie pumpehus og lignende trykkhus vært den etablerte løsningen i flere tiår.
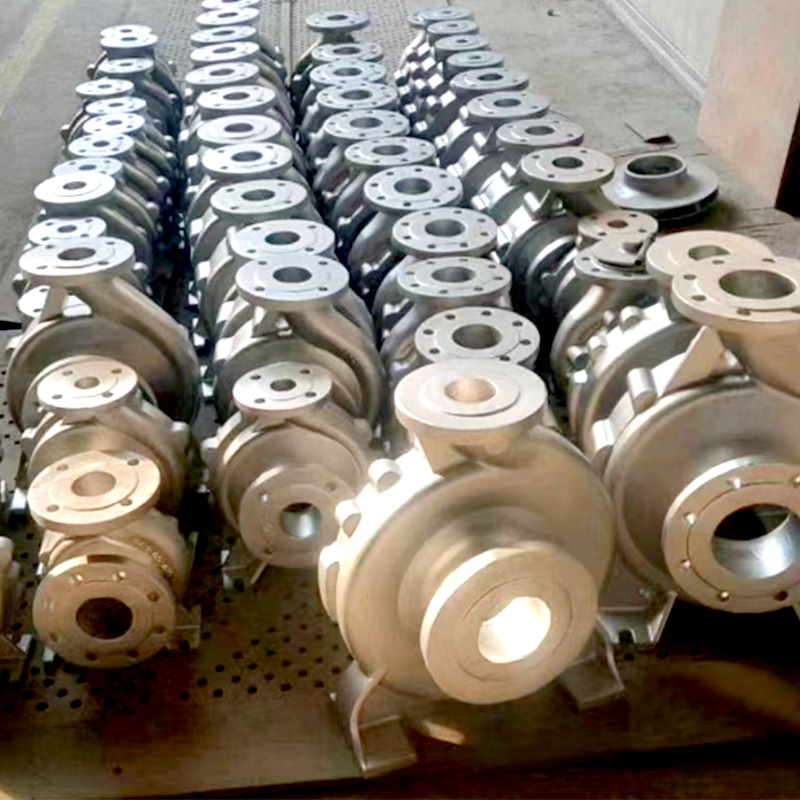 Pumpehus Resin Sandstøping for industrielle pumper Dette harpikssandstøpte pumpehuset gir styrke, dimensjonsnøyaktighet og motstand mot trykk og korrosjon, noe som gjør det til et pålitelig alternativ for kropper innen vannbehandling, olje og gass og kjemiske prosesseringssystemer. Se produkt →
Sjekkliste for innkjøp og spesifikasjoner
Kjøpet av 430FR bør baseres på fabrikksertifikatet, ikke på karakternavnet alene. De reelle forskjellene mellom god og dårlig magnetisk ytelse ligger i restgrenser og i leverandørens glødepraksis.
- Be om et mølletestsertifikat med varmenummeret, og sjekk at svovel og gjenværende elementer (Ni, Cu, Mo) faller innenfor grensene for gjeldende spesifikasjon.
- Bekreft leveringsbetingelsen: lysglødet eller glødet og syltet, med hardhet typisk i området 150 til 180 HB.
- Spør om produsenten måler magnetiske egenskaper per varme, og be om maksimal relativ permeabilitet og koersivitetsverdier hvis tilgjengelig.
- Definer den nødvendige formen: rundstang, sekskant, trådspole eller stripe, fordi magnetisk oppførsel kan variere noe mellom varmtvalsede og kaldtrukne forhold.
- For høyvolumsmaskinering, verifiser dimensjonstoleranse og retthet, siden friskjærende kvaliteter har en tendens til å forvrenges mer under tegning.
- For europeiske markeder, bekreft RoHS-samsvar og riktig EN-betegnelse (1.4105) på samsvarserklæringen.
Ofte stilte spørsmål om 430FR
Er 430FR magnetisk?
Ja. 430FR er et ferritisk rustfritt stål, så det er ferromagnetisk ved romtemperatur. Den er spesifisert for solenoid- og relédeler nettopp fordi den magnetiserer og avmagnetiserer forutsigbart etter en korrekt lysglødningssyklus.
Hva er forskjellen mellom 430F og 430FR?
430F er den generelle fribearbeidingsklassen. 430FR gir tettere kontroll over gjenværende elementer som ellers ville spre magnetiske egenskaper. Begge inneholder det samme svovelbaserte bearbeidbarhetstilskuddet, men 430FR gir mer konsistent permeabilitet og tvangsevne fra varme til varme.
Kan 430FR sveises?
Ikke som førstevalg. Det høye svovelinnholdet som gjør at den kan maskinere godt, forårsaker også varmesprekker og porøsitet i sveiser. Design sammenstillingen med mekanisk feste, staking eller interferenspasninger. Hvis en sveiset skjøt er obligatorisk, vurdere en ferritisk karakter med lavt svovelinnhold i stedet.
Kan 430FR leveres som avstøpning?
Kommersielt er 430FR et smiprodukt som leveres som stang, tråd og stripe, fordi svoveltilsetningen er rettet mot maskinering. Hvis delens geometri favoriserer støping, diskuter restgrenser og den endelige glødingen med et støperi; en kontrollert rest av ferritisk støping med en lys gløding kan tilnærme seg 430FR-oppførsel, men vil ikke ha samme spesifikasjoner av smidd kvalitet.
Hvilken glødetemperatur krever 430FR?
De fleste produsenter anbefaler lysglødning rundt 750 til 830 grader Celsius i en reduserende atmosfære med langsom avkjøling. Den nøyaktige syklusen må valideres mot leverandørens anbefalte bånd: for høy temperatur gir grove korn og mykere materiale, mens undergløding etterlater forvrengte korn som forgifter magnetisk respons.
Siste tanker
430FR er arbeidshesten til solenoidindustrien. Den fortjener sin plass fordi den balanserer de fire tingene en produksjonsdesigner faktisk bryr seg om: bearbeidbarhet, magnetisk konsistens, korrosjonsbestandighet og kostnad. De kritiske kontrollpunktene er metallurgien til det innkommende materialet, spesielt restgrenser, og disiplinen til glødeprosessen. Gjør begge deler riktig, og komponenten vil fungere pålitelig gjennom millioner av sykluser. Ignorer en av dem, og ventilene vil trekke for svakt, slippe for sakte eller drive fra batch til batch.
Når du sammenligner leverandører, ikke vurder dem på oppgitt pris alene. Be om møllesertifikatet, be om hysteresedata, og spør hvordan glødeovnen kontrolleres og overvåkes. Disse tre svarene avslører mer om 430FR forsyningskonsistens enn noe markedsføringsark.