Shunda Road, Lincheng Town Science and Technology Industrial Park, Xinghua City, Jiangsu Province


Varmebehandling for støping er en kontrollert termisk syklus som brukes etter størkning for å modifisere mikrostrukturen til et støpt metall og oppnå de nødvendige mekaniske egenskapene, gjenværende spenningstilstand og dimensjonsstabilitet. For de fleste stål- og høylegerte støpegods er dette ikke et tilleggsutstyr; det er trinnet som gjør en støpt del til en pålitelig ingeniørkomponent.
Hva er varmebehandling i metallstøping?
I kjernen består varmebehandling av tre trinn: oppvarming av støpegodset til en definert temperatur, hold det der i en periode kjent som "blødning", og deretter avkjøling med kontrollert hastighet. Oppvarmings- og avkjølingshastighetene, topptemperaturen og bløtleggingstiden bestemmer den endelige mikrostrukturen. For karbonstål er målet vanligvis austenitisering rundt 850–950 °C, etterfulgt av en bevisst valgt kjølevei. For rustfritt og superlegeringer kan prosessen inkludere løsningsbehandling ved høyere temperaturer og påfølgende aldring for å utfelle forsterkningsfaser.
- Oppvarmingshastighet kontrollert for å unngå termisk sjokk og forvrengning.
- Bløtleggingstid tilpasset snitttykkelsen, ikke bare delvekten.
- Avkjølingshastighet valgt i henhold til det nødvendige transformasjonsproduktet: ferritt, perlitt, bainitt eller martensitt.
Hvorfor er varmebehandling viktig for støpegods?
Varmebehandling er viktig fordi den forvandler den støpte dendrittiske og segregerte strukturen til en mer jevn matrise med styrken, duktiliteten og stabiliteten som kreves av spesifikasjonen. Uten det beholder en støping høy indre spenning og dårlige mekaniske egenskaper.
- Resterende stressavlastning for å forhindre forvrengning under maskinering og service.
- Forbedrede mekaniske egenskaper , inkludert strekkfasthet, flytestyrke, slagfasthet og duktilitet.
- Kontrollert hardhet for slitestyrke eller enkel kutting.
- Bedre bearbeidbarhet gjennom en mykere, mer konsistent struktur.
- Langsiktig stabilitet for deler som er utsatt for høye temperaturer, for eksempel ovnsvalser og varmebehandlingsarmaturer.
Vanlige varmebehandlingsprosesser for støpegods
Hver varmebehandlingsprosess er definert av en tid-temperaturbane, og valget blant dem bestemmes av den ønskede endelige mikrostrukturen og egenskapene. Tabellen nedenfor oppsummerer de vanligste syklusene for stålstøpegods; eksakte parametere avhenger alltid av legeringskvalitet, snitttykkelse og gjeldende spesifikasjon.
| Prosess | Typisk varmeområde | Kjølemetode | Hovedformål |
|---|---|---|---|
| Gløding | 850–950 °C | Ovn kjølig | Mykgjøring og bearbeidbarhet |
| Normalisering | 850–950 °C | Luftkjølt | Kornforfining og høyere styrke |
| Slokking | 850–950 °C | Olje, vann eller polymer bråkjøling | Herding |
| Tempering | 150–650 °C | Luft eller ovn kjølig | Stressavlastning og seighetsjustering |
| Stressavlastende | 550–650 °C | Sakte kjølig | Fjerning av reststress |
| Løsning behandling aldring | 980–1200 °C 480–900 °C | Slukke alder | Nedbørsherding |
Temperaturensartethet inne i lasten er viktigere enn settpunktet på kontrolleren. En forskjell på 10–20 °C mellom senteret og kanten av lasten kan endre den endelige hardheten til delen med flere HRC. Det er derfor optimering av varmebehandlingsbrettdesign for jevn ovnstemperatur er en av de mest kostnadseffektive kvalitetsforbedringene et støperi kan gjøre.
Hvordan velge riktig varmebehandlingssyklus
Start med de nødvendige mekaniske egenskapene og legeringsdatabladet, ikke med en generisk oppskrift. Dette er spesielt viktig for støpegods fordi den støpte strukturen allerede er påvirket av seksjonsstørrelse og kjøleforhold i formen.
Legeringsgrad
Materialdataarket gir anbefalt austenitiserings- eller løsningsbehandlingstemperatur. Kjemisk sammensetning og karbonekvivalent bestemmer herdbarheten.
Seksjonsgeometri
Tunge seksjoner krever lengre bløtleggingstider og langsommere bråkjølingshastigheter. Skarpe overganger bør skjermes mot med kontrollert kjøling.
Målegenskaper
Spesifikasjonen definerer hardhet, strekkfasthet, forlengelse eller slagfasthet. Syklusen må velges for å treffe det området med den faktiske kastestrukturen.
Servicemiljø
Høytemperatur, etsende eller slitesterke applikasjoner krever spesielle hensyn som stabilisering, nedbørsherding eller overflatebehandlinger.
For støpegods som brukes i høytemperaturmiljøer, for eksempel ovnsvalser, ovnskomponenter eller varmebehandlingsverktøy, bør syklusen også stabilisere strukturen mot langvarig kryp og oksidasjon. Det er her erfaring med varmebestandige legeringer betyr noe: et støperi som rutinemessig støper og varmebehandler disse materialene vet hvordan det skal balansere styrke og duktilitet.
Varmebehandlingsverktøy: Den oversett variabelen
Varmebehandlingsverktøy påvirker direkte varme- og kjøleensartethet, delforvrengning og batchgjennomstrømning, så det fortjener den samme tekniske oppmerksomheten som ovnsprogrammet.
Stablebare kurver for veltypeovner
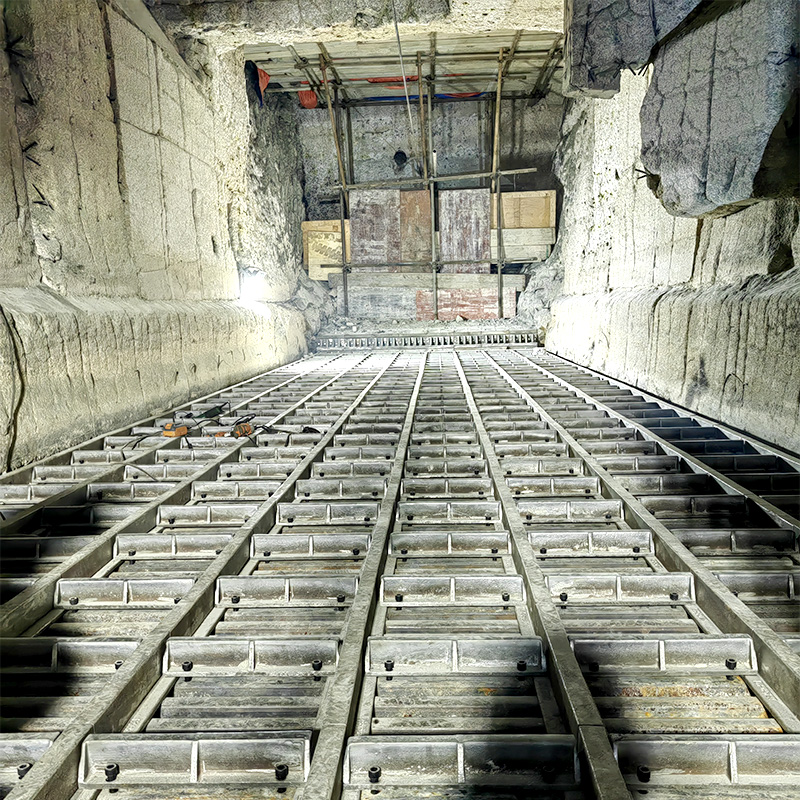
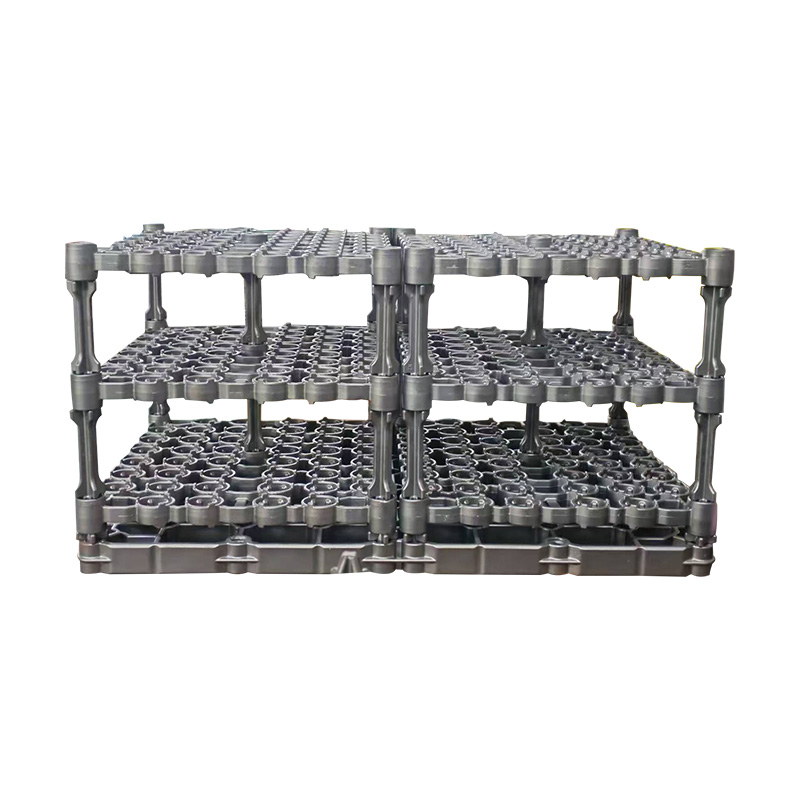
En stablebar kurv forbedrer ovnsutnyttelsen og temperaturens jevnhet ved å etterlate åpne gassbaner mellom lagene. Vertikale brønnovner er vanlige for partier av små eller mellomstore støpegods, og en stabelbar ovnkurv av brønntype kan stables to eller tre nivåer høyt uten å ofre ensartet temperatur.
 OEM/ODM Varmebehandling stablebar kurv for brønntypeovn Leverandør, Company Som Kina varmebehandling stablebar kurv for veltype ovnsleverandør og OEM/ODM-selskap, Xinghua Jinniu profesjonell tilpasset varmebehandling... Se produkt →
Basebrett og kontaktområdekontroll
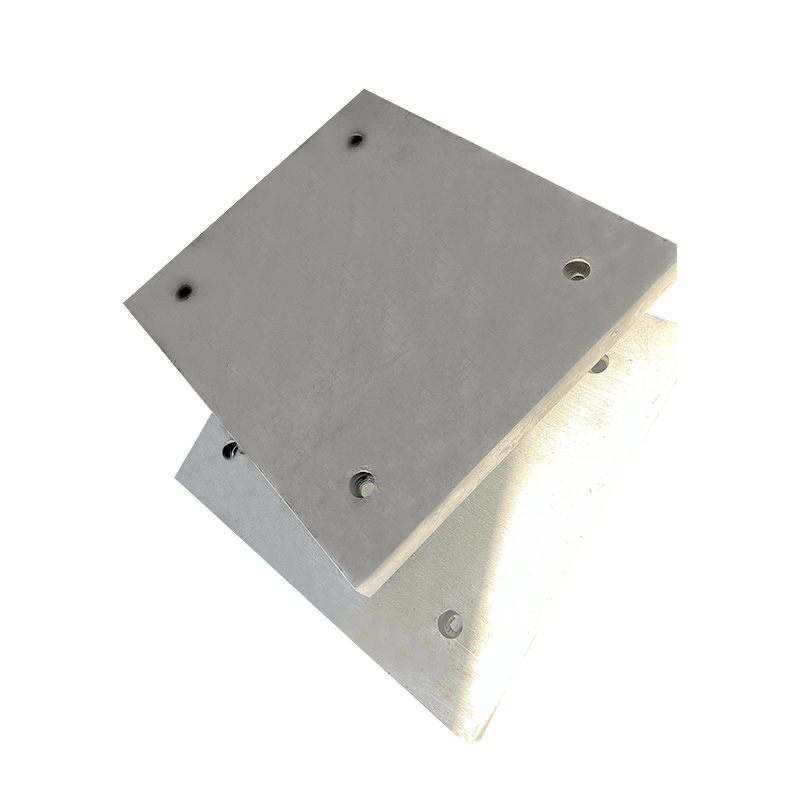
Et bunnbrett med redusert kontaktareal forhindrer lokale varme og kalde flekker og er en kritisk faktor for termisk jevnhet. A bunnbrett i rustfritt stål bruker åpninger og hevede støtter for å redusere kontaktfotavtrykket samtidig som delen holdes stabil. Forholdet mellom kontaktflate og varmestrøm diskuteres videre i denne tekniske artikkelen om design av basebrettets kontaktområde .
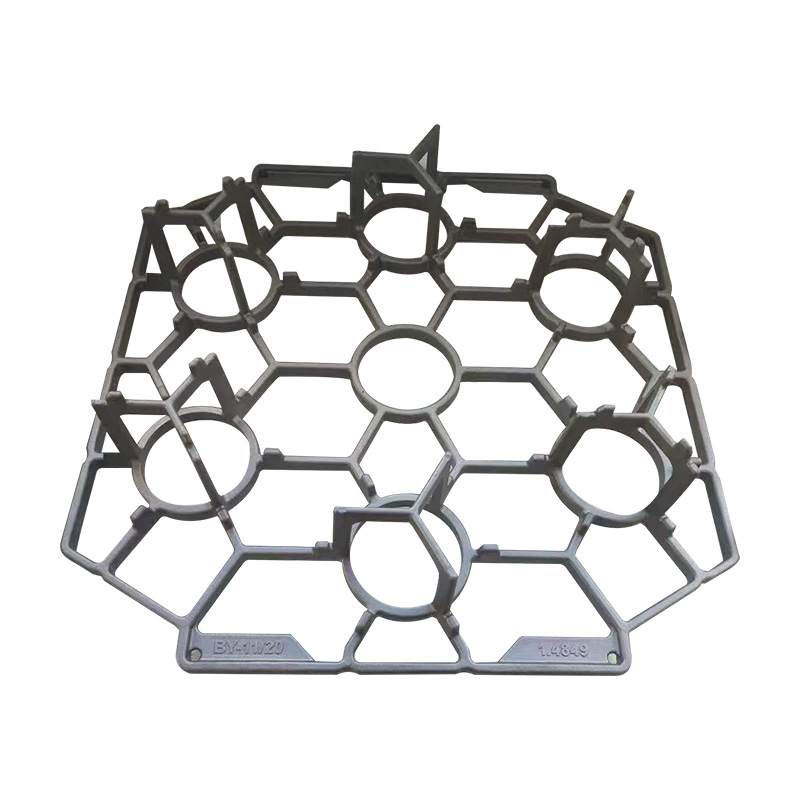 OEM/ODM leverandør av støpt basebrett i rustfritt stål, Company Som China Stainless Steel Cast Base Tray-leverandør og OEM/ODM-selskap, Xinghua Jinniu profesjonell tilpasset rustfritt stål Cast Base Tray. ... Se produkt →
Materialrammer for komplekse geometrier
Materialrammer støtter delen på definerte punkter uten å blokkere ovnsatmosfæren, noe som forhindrer henging og forbedrer varmestrømmen. A materialramme for varmebehandlingslasting kan utformes for å passe til delens kontur, holde støpestykket i sin riktige form samtidig som resten av overflaten er åpen for ovnsatmosfæren.
 OEM/ODM Presisjonsstøping Varmebehandlingsmateriale Frame Supplier, Company Som China Precision Casting Heat Treatment Material Frame-leverandør og OEM/ODM-selskap, Xinghua Jinniu profesjonell tilpasset Precision Casti... Se produkt →
Alle tre løsningene er i seg selv presisjonsstøpte i varmebestandig rustfritt stål, produsert under samme kvalitetskontroller som delene de bærer. Intern produksjon gjør at armaturets geometri kan justeres raskt når en kunde introduserer en ny delfamilie.
Vanlige varmebehandlingsfeil og hvordan du unngår dem
De vanligste varmebehandlingsfeilene spores tilbake til ujevn oppvarming, ukontrollert kjøling eller et ustabilt ovnsmiljø, og hver enkelt kan forhindres med prosess- og verktøyendringer.
- Forvrengning forårsaket av ujevn oppvarming eller for rask avkjøling. Riktig montering og forvarming reduserer risikoen.
- Sprekker på grunn av høy termisk stress. Senk bråkjølingens alvorlighetsgrad og utform skarpe indre hjørner.
- Oksidasjon og avkarbonisering ved høy temperatur. Beskyttende atmosfære eller vakuum er nødvendig for høykarbonstål og verktøystål.
- Ujevn hardhet forårsaket av dårlig lasttetthet eller termoelementplassering. Konfigurer lasten på nytt og forbedre gassirkulasjonen.
Under vakuumvarmebehandling påvirker renheten og materialsammensetningen også lastens utgassing. Den avgassende effekt av varmebehandlingsbrett under vakuum kan endre overflatekvaliteten til arbeidsstykker, så mange vakuumsykluser inkluderer et utvidet hold for å la armaturet og delene frigjøre adsorbert gass.
Ofte stilte spørsmål
Trenger alle støpegods varmebehandling?
Nei. Støpegods av gråjern kjøres ofte som støpt, og enkelte aluminiumsdeler er støpt i en stand som allerede oppfyller spesifikasjonen. Imidlertid trenger de fleste stålstøpegods, duktilt jernstøpegods og høylegerte komponenter minst én termisk syklus for å oppfylle kravene til mekaniske egenskaper.
Hva er forskjellen mellom gløding og normalisering?
Gløding avkjøler støpingen sakte i ovnen, og produserer en myk, ferritisk-perlittisk struktur som er ideell for maskinering. Normaliserende avkjøler i luft, og gir en finere perlitt og høyere styrke. Velg normalisering når du trenger bedre mekaniske egenskaper og gløding når du trenger maksimal mykhet.
Kan varmebehandling gjentas?
Ja, men ikke uten risiko. Gjentatte sykluser kan forårsake kornvekst, overflateavkulling eller overdreven avskalling. Hvis den første syklusen mangler målhardheten, kan delen ofte varmebehandles én gang, men leverandøren bør først vurdere mikrostrukturen og overflatetilstanden.
Hvordan kan en kjøper verifisere at et støpegods ble varmebehandlet riktig?
Be om et sertifikat for varmebehandling med tid-temperaturdiagrammer, hardhetsresultater og, der det er nødvendig, strekk- eller slagtestdata. En pålitelig leverandør kan også vise ovnsloggen og standarden som brukes. Hvis støpingen senere forvrenges under bearbeiding, kan avspenningsavlastning ha blitt hoppet over eller forkortet.
Den mest kostnadseffektive måten å få riktig varmebehandling på er å velge en støpeleverandør som kontrollerer hele varmebehandlingssløyfen, inkludert feste, batchlasting og verifisering. Hos Xinghua Jinniu Machinery Manufacturing Co., Ltd. er varmebehandling en del av det samme kvalitetssystemet som smelting, støping og etterbehandling, så syklusen, verktøyet og inspeksjonsdataene forblir under ett tak.